Kesim tezgâhında ölçü tekrarı ve malzeme verimliliği
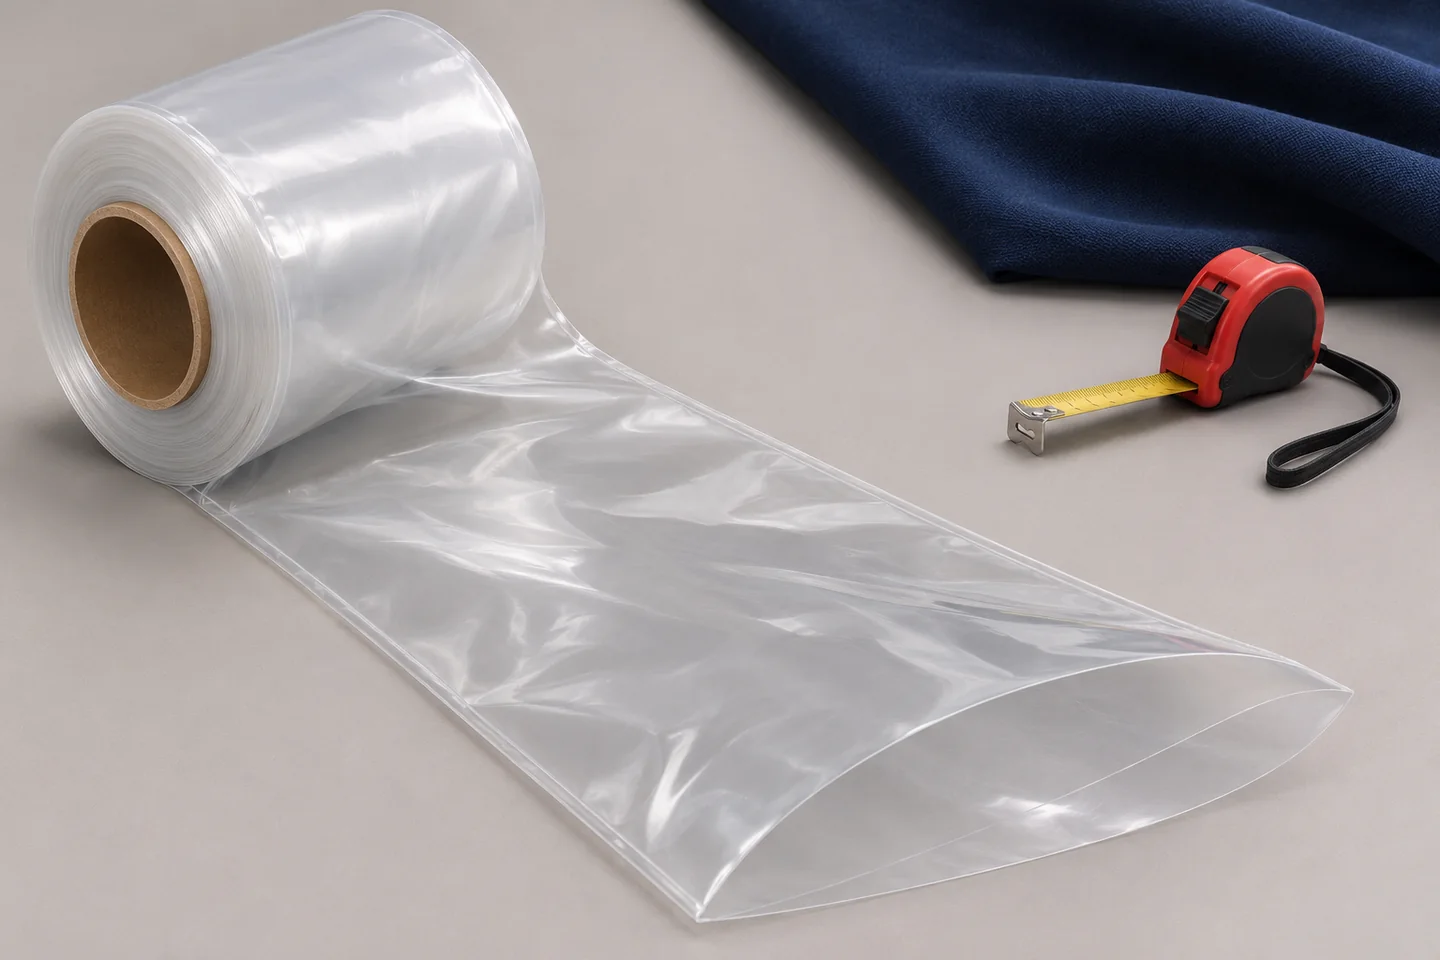
Dar rulo naylon, paketleme bölümünde farklı uzunluklarda kılıf veya film parçası hazırlamak için değerlendirilebilir. Bununla birlikte aynı malzeme, iki farklı tezgâhta oldukça farklı sonuç verebilir. Bir istasyonda kesilen parçalar düzenli hazırlanırken diğerinde film çekilirken uzayabilir, boylar karışabilir veya operatör her parçada yeniden ölçü almak zorunda kalabilir. Bu nedenle satın alma kararı kadar malzemenin kullanıldığı çalışma düzeni de önemlidir.
Bu rehberin odağı manuel ya da operatörün doğrudan yönettiği kesim işidir. Belirli bir makine modeli için kurulum veya güvenlik talimatı sunmaz; ekipmanın üretici kuralları ve işletmenin çalışma prosedürleri esas alınmalıdır. Amaç, ambalaj tüketimini açıklayan ve hazırlanan parçaların doğruluğunu görünür kılan bir iş akışı kurmaktır. Baskılı Poşet Al ile film talebinizi paylaşırken kesimin nasıl yapıldığını belirtmeniz, rulonun yalnızca görünüşüne göre değil gerçek uygulamasına göre değerlendirilmesine yardımcı olur.
Kesim işinin başlangıç ve bitiş noktasını tanımlayın
Bir işletmede kesim işi, rulodan belirli boyda parça ayırmak anlamına gelirken başka bir işletmede kesimden sonra sayma ve ürün koduna göre paketleme de aynı görev içinde yer alabilir. Bu fark belirlenmeden süre, işçilik veya kapasite karşılaştırması yapmak zordur. Önce çalışanın hangi durumda malzemeyi teslim aldığını ve hangi durumda işi tamamlamış sayıldığını açıklayın.
Başlangıçta rulo takılı mı, yoksa değişim de işin içinde mi? Kesilen boş kılıflar tek tek mi kullanılacak, belirli sayıda demetlenerek başka bir alana mı gidecek? İşin sınırlarını yazmak, görünmeyen hazırlık adımlarını ortaya çıkarır. Özellikle sık ürün değiştirilen bir bölümde toplam zamanın önemli kısmı kesme hareketinden önce veya sonra harcanabilir.
Bu tanımı çalışanlarla birlikte gözden geçirin. Kağıt üzerinde görünen sıra ile atölyedeki gerçek sıra aynı olmayabilir. Ölçü bilgisini başka bölümden beklemek veya boş parçaları saymak için işi durdurmak da iş akışının bir parçasıdır. Dar rulo naylonun sağlayacağı yararı değerlendirirken bütün bu adımların dikkate alınması, yalnızca hızlı bir kesim gösterisine dayalı karar verilmesini önler.
Tezgâha gelen rulonun kimliğini koruyun
Birbirine benzeyen dar rulolar farklı teknik tanımlara sahip olabilir. Rulo ambalajı açıldıktan sonra ürün etiketi kaybolursa, tezgâhta hangi malzemenin bulunduğunu anlamak güçleşir. Özellikle yarım ruloların vardiyalar arasında devredildiği alanlarda bu durum yanlış filmle üretime devam edilmesine neden olabilir. Kimlik bilgisi, malzeme kullanımı boyunca erişilebilir kalmalıdır.
Tedarikçi etiketi ile işletmenin stok kodu arasındaki ilişkiyi kurun. Rulonun bulunduğu alanda ürün tanımı, parti bilgisi ve ilgili iş emri görülebilmelidir. Etiketin filme zarar verecek biçimde uygulanması gerekmez; işletmenin kendi tutucu veya kayıt düzeni kullanılabilir. Önemli olan, etiket çıkarıldığında bilginin de ortadan kalkmamasıdır. Filmden küçük bir parça saklamak, tek başına tam izlenebilirlik sağlamaz.
Yeni rulo takılmadan önce iş emrindeki malzeme koduyla karşılaştırma yapın. Sadece enin benzemesi yeterli kabul edilmemelidir. Film biçimi, kalınlık tanımı veya başka bir özellik farklı olabilir. Yanlış rulo kullanıldığı sonradan anlaşılırsa hangi hazırlanan parçaların etkilendiğini bulabilmek için başlangıç ve bitiş zamanını da mevcut kayıt sisteminize uygun şekilde ilişkilendirin.
Rulo yerleşiminde çekme hareketini gözlemleyin
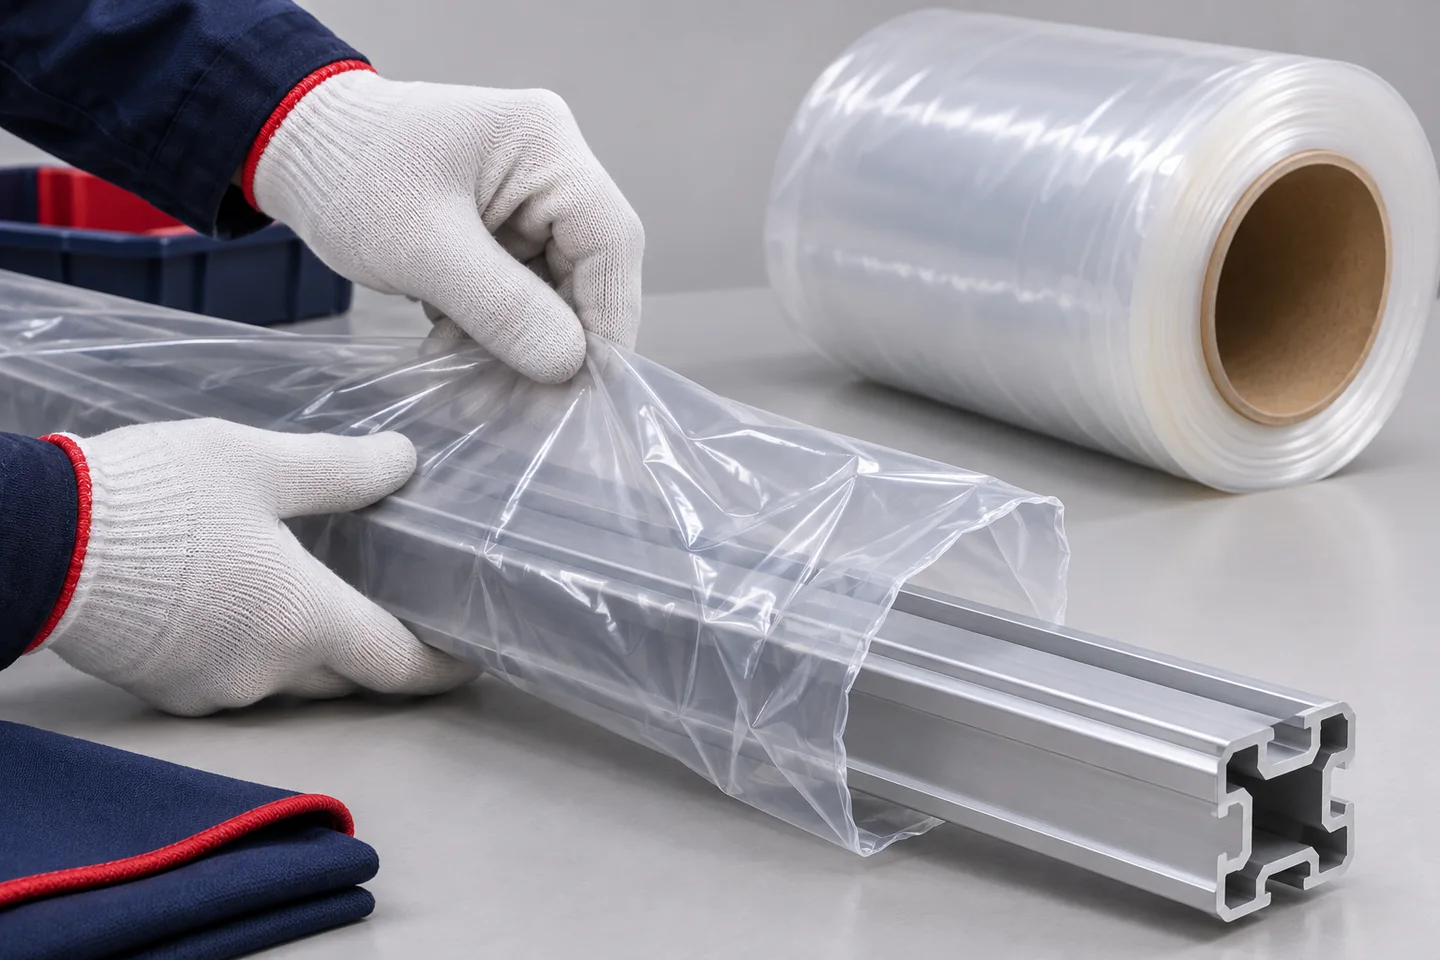
Manuel kesimde operatörün filmi nereden tuttuğu ve hangi yönde çektiği boy tekrarlanabilirliğini etkileyebilir. Rulo çok uzakta kaldığında çalışan her seferinde gövdesini uzatabilir; uygunsuz hizalamada film yana sürüklenebilir. Bu gözlemler, yalnızca çalışan alışkanlığı olarak değerlendirilmemelidir. İstasyonun yerleşimi normal hareketi desteklemeli ve ekipmanın kullanım sınırları içinde kalmalıdır.
İşi yapan kişinin filmi nasıl aldığına bakın. Film tezgâh boyunca düz mü ilerliyor, bir kenarı sürekli kıvrılıyor mu, kesim noktasına gelmeden başka yüzeylere sürtünüyor mu? Rulo tutucunun uygunluğu teknik sorumlular tarafından değerlendirilmelidir. Geçici ve dengesiz destekler kurmak yerine, rulo ölçülerine ve ağırlığına uygun çözüm kullanılmalıdır. Burada amaç tek bir tutucu tasarımı önermek değil, çalışma sorununu doğru tarif etmektir.
Yeni yerleşim denenirse önceki düzenle aynı ürün üzerinde karşılaştırma yapın. Değişikliği sadece kesim süresiyle değerlendirmeyin; hazırlanan parçalardaki kayma ve karışma da gözlenmelidir. Rulonun sonuna yaklaşıldığında davranışın değişip değişmediğini not edin. Başlangıçta sorunsuz görünen bir düzen, bütün rulo boyunca aynı biçimde çalışmayabilir.
Boy referansını herkes için aynı hale getirin
Her parçada mezurayı farklı noktadan tutmak ölçüm değişkenliği yaratabilir. Özellikle birden fazla kişi aynı tezgâhı kullanıyorsa sıfır noktası ve bitiş işareti açık olmalıdır. Referansın hangi film kenarından alındığı da anlaşılmalıdır. Kesim çizgisi ile ürünün dayanacağı noktanın karıştırılması, bütün parçaların sistemli biçimde kısa veya uzun hazırlanmasına yol açabilir.
Tezgâhtaki ölçü işaretinin sabit ve okunaklı olup olmadığını kontrol edin. Kullanılan ölçüm aracının durumu işletmenin ölçüm kontrol düzenine göre değerlendirilmelidir. Yıpranmış bir bant veya zamanla yer değiştirmiş işaret, çalışan doğru hareketi yaptığı halde hatalı sonuç üretebilir. İlk parça kontrolünde yalnızca kesilen filmi değil, referans düzenini de incelemek bu nedenle yararlıdır.
Birden fazla kesim boyu kullanılıyorsa işaretlerin birbirinden ayırt edilmesini sağlayın. Çok sayıda benzer çizgiyi aynı yüzeye eklemek karışıklığı artırabilir. Ürün koduyla ilişkilendirilmiş anlaşılır bir gösterim kullanın ve eski işaretlerin geçerliliğini değerlendirin. Çalışanın hangi çizgiyi kullanacağını hafızasından bulması yerine, iş emrindeki bilgiyle tezgâh üzerindeki referansı eşleştirebilmesi hedeflenmelidir.
Filmi gererek ölçmenin sonucunu kontrol edin
Esnek bir filmi ölçü çizgisine ulaşana kadar güçlü biçimde çekmek, serbest bırakıldıktan sonraki boyun farklı görünmesine neden olabilir. Bu nedenle ölçüm sırasında filmin hangi durumda tutulduğu önemlidir. Gergin halde alınan değer ile rahatlatılmış parçanın boyunu birbirine karıştırmamak gerekir. Belirli bir malzemenin davranışı gerçek numuneyle gözlenmelidir.
Kesilmiş birkaç parçayı düz zeminde, birbirini zorlamadan yan yana inceleyin. Film çekme anında hedef çizgiye ulaşsa da parçalar sonradan belirgin farklılık gösteriyorsa hareketi yeniden gözlemleyin. Bir kenarın daha fazla çekilmesi veya filmdeki kıvrımlar da ölçümü etkileyebilir. Sorunu doğrudan malzeme hatası saymadan önce kullanılan yöntem ile ölçüm koşullarını ayırın.
İş talimatında filmin ölçüm sırasında nasıl tutulacağını açıkça gösterin. Her malzeme için aynı çekme kuvvetini sayısal olarak tarif etmek pratik olmayabilir; ancak zorlayarak uzatma ile düzgün açma arasındaki fark örnekle anlatılabilir. Ürün yerleşimi için kabul edilen boyu, kesilmiş ve normal durumuna gelmiş parça üzerinde doğrulamak daha anlamlıdır. Tekrarlanan ölçüm sapması varsa teknik sorumlularla uygun kontrol yöntemini belirleyin.
Kesim aracının durumu ile film seçimini ayrı değerlendirin
Düzgün olmayan kesim kenarı, ürüne yerleştirmeyi veya sonraki kapatma işlemini güçleştirebilir. Bunun kaynağı film yapısı olabileceği gibi kullanılan kesim aracı, ekipman ayarı veya çalışma hareketi de olabilir. İnceleme sırasında bu etkenleri birbirinden ayırmak gerekir. Malzemeyi değiştirmek, uygun durumda olmayan bir kesim düzeninin bütün sonuçlarını ortadan kaldırmayabilir.
Ekipmanın kontrolü ve bakımı yetkili kişilerce, üretici talimatlarına göre yapılmalıdır. Film üzerinde sorun görüldüğünde çalışanlardan doğaçlama müdahale beklenmemelidir. Gözlem kaydında kesimin nerede bozulduğunu, sorunun sürekli mi aralıklı mı olduğunu ve hangi ruloda görüldüğünü belirtin. Aynı koşullarda farklı numune karşılaştırması yapılabiliyorsa ekipman durumunun karşılaştırma boyunca değişmemesine dikkat edin.
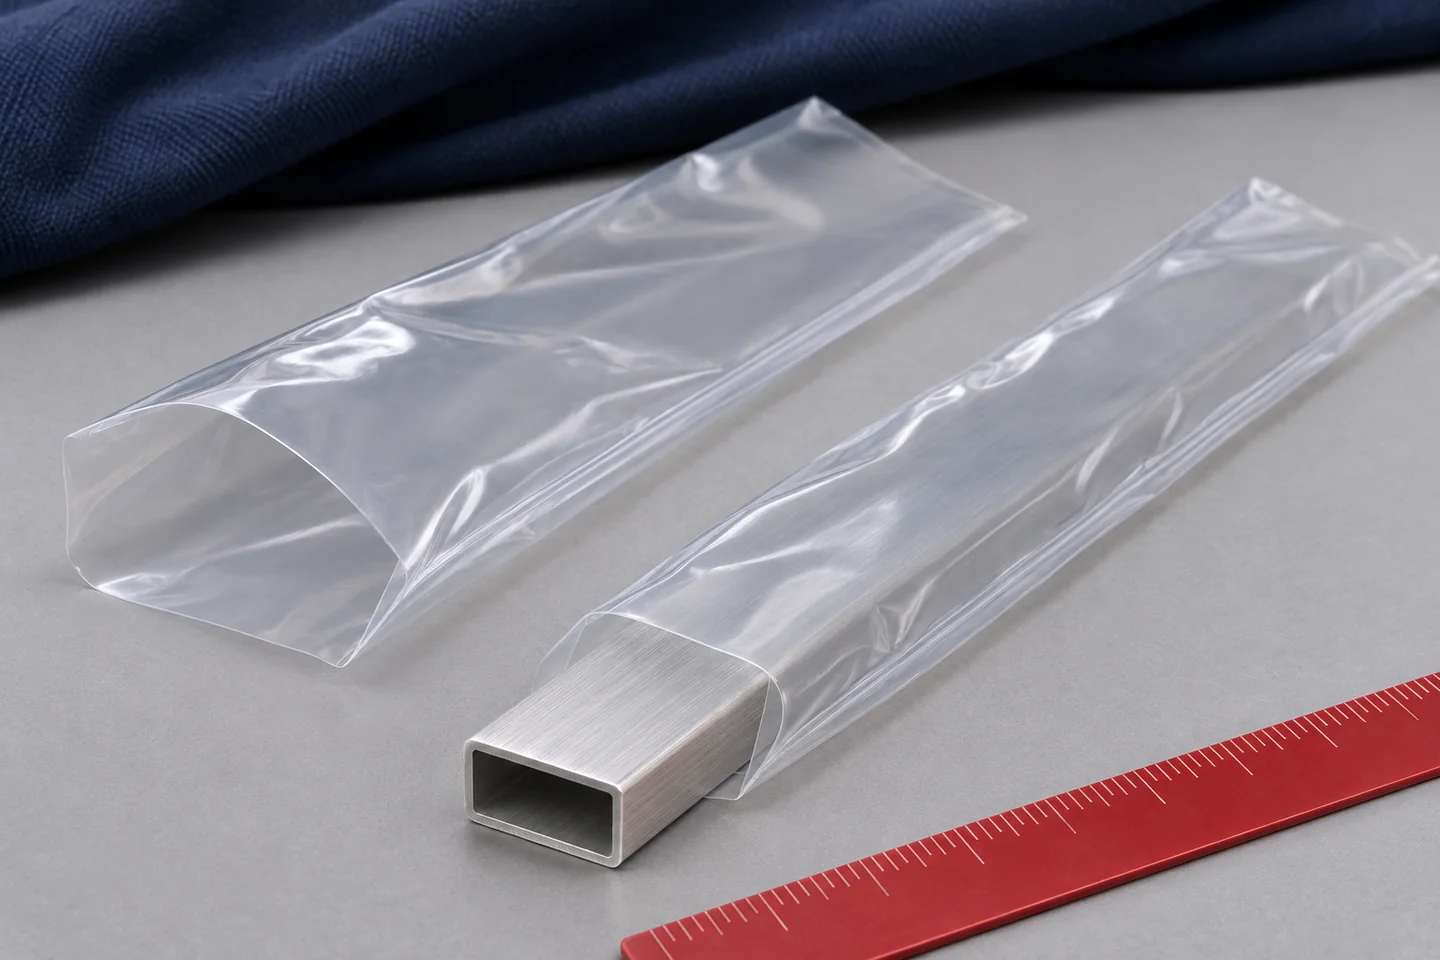
Kesilmiş parçanın ağız kısmını açarak sonraki adımı da deneyin. Görünüşte kabul edilebilir bir kenar, uygulamada açılmayı zorlaştırabilir. Tersine küçük bir görsel farklılık, kullanım açısından belirleyici olmayabilir. Kabul ölçütü paketleme görevine göre belirlenmelidir. Kesim kalitesini tek başına estetik bir değerlendirmeye indirgememek, gereksiz malzeme değişiklikleri yerine sorunun gerçek nedenine odaklanmayı sağlar.
İlk parça kontrolünü ürünle tamamlayın
Kesilen ilk parçanın boyunu ölçmek gereklidir ancak her durumda yeterli değildir. Film doğru uzunlukta görünürken ürünün en geniş noktasından geçmeyebilir veya uçta yapılacak işlem için alan bırakmayabilir. İlk parça kontrolü, ambalajın son kullanımını temsil eden bir yerleştirmeyle tamamlanmalıdır. Böylece kesim reçetesinin ölçü açısından doğru fakat kullanım açısından eksik olması önlenir.
Kontrolde güncel ürün sürümünü kullanın. Önceki modelden kalan referans parça, yeni bağlantı veya aksesuarı göstermeyebilir. Ürün kılıfa normal çalışma hareketiyle yerleştirilmeli, ardından beklenen uç düzenlemesi yapılmalıdır. Çalışan uygun görünmesi için olağan dışı bir hareket yapıyorsa bu durum kayda alınmalıdır. Onay, yalnızca deneyimli bir kişinin becerisiyle elde edilebilen sonuca dayanmamalıdır.
İlk parça onayını iş emriyle ilişkilendirin ve hangi özelliklerin kontrol edildiğini belirtin. Ürün, rulo veya kesim ayarı değiştiğinde kontrolün yenilenmesi gerekip gerekmediğini işletmenin kalite prosedürü belirlemelidir. Her seferinde baştan kapsamlı çalışma yapmak gerekmeyebilir; fakat değişikliği fark etmeden önceki onaya dayanarak devam etmek de güvenilir bir yöntem değildir.
Uzun seri içinde ara kontrol noktaları belirleyin
İlk parçanın uygun olması, bütün seri boyunca aynı sonucun kendiliğinden korunacağını göstermez. Çalışma sırasında referans kayabilir, rulo değişebilir veya operatör farklı bir boyun işine geçebilir. Kontrolün yalnızca iş başlangıcında yapılması, sonradan oluşan sapmaların geç fark edilmesine yol açabilir. Ara kontrollerin kapsamı işin niteliğine ve işletmenin kontrol planına göre belirlenmelidir.
Kontrol noktalarını rastgele hatırlamaya bırakmak yerine üretim akışındaki belirli olaylarla ilişkilendirmek yararlıdır. Rulo değişimi, ürün kodu değişimi veya istasyonun yeniden hazırlanması bu olaylara örnek olabilir. Bu örnekler bütün işletmeler için zorunlu kontrol aralığı anlamına gelmez. Amaç, değişim anlarında yanlış bilgiyle devam etme ihtimalini görünür kılmaktır.
Sapma fark edildiğinde son uygun kontrolden itibaren hazırlanan parçaların durumu incelenmelidir. Hangi miktarın yeniden ölçüleceği veya ayrılacağı mevcut kalite düzeniyle kararlaştırılır. Kontrol kaydı tutulmamışsa etkilenen işi ayırmak zorlaşır. Basit ve uygulanabilir bir kayıt, yalnızca denetim için değil günlük üretimde gereksiz yeniden işleme kapsamını sınırlamak için de yararlı olabilir.
Kesilmiş parçayı bitmiş ambalaj gibi koruyun
Boş kılıfların henüz ürün içermemesi, rastgele bir yerde tutulabilecekleri anlamına gelmez. Hazırlanan parçalar yerde sürüklenebilir, çalışma yüzeyindeki kalıntılarla temas edebilir veya farklı boylarla karışabilir. Böyle durumlarda film satın alımındaki doğru seçim, kullanım noktasına gelmeden etkisini kaybeder. Kesim sonrası bekleme alanı da ambalaj sürecinin parçasıdır.
Parçaları temiz ve tanımlı bir bölgede tutun; uygulamanın özel koşulları varsa ilgili işletme kuralları uygulanmalıdır. Üst üste yerleştirmenin ağız açmayı veya sayımı zorlaştırıp zorlaştırmadığını gözlemleyin. Hazırlanan miktarın ne kadar süre beklediği, kullanım sırasını planlamak açısından önemli olabilir. Bekleme biçimini yalnızca tezgâhta kalan boşluğa göre seçmek yerine sonraki işlemi düşünerek düzenleyin.
Kesilmiş parçaların taşınacağı kap veya ara ambalajın da uygunluğu değerlendirilmelidir. Ürün kodu ile kesim boyunu gösteren tanım malzemeden kopmamalıdır. Bir bölümden diğerine teslimde yalnızca yığın aktarmak yerine miktar ve tanım bilgisini birlikte aktarın. Böylece kullanım bölümünün her defasında parçaları yeniden ölçmesi ve sayması gerekmeyebilir; olası bir sorun da hangi işten geldiği bilinerek araştırılabilir.
Sayım yöntemini gerçek çalışma hızında deneyin
Kesim işi tamamlandıktan sonra adet bilgisinin nasıl oluştuğu açık olmalıdır. Her parçada saymak, belirli gruplar hazırlamak veya ekipman sayacından yararlanmak farklı yöntemlerdir. Hangi yöntem seçilirse seçilsin atlanan, iki kez sayılan veya yeniden işlenen parçaların kayda nasıl yansıyacağı belirlenmelidir. Teorik kesim sayısı ile kullanılabilir parça adedi aynı olmayabilir.
Küçük bir örnek işte yöntemi baştan sona deneyin. Hatalı kesilen parça ayrıldığında sayı düzeltiliyor mu? Kontrole alınan örnekler teslim miktarına dahil mi? Çalışan işe ara verdiğinde kaldığı sayıyı nasıl biliyor? Bu sorular, günlük akışta görülen küçük fakat birikimli farkları açıklayabilir. Sayımın doğruluğu yalnızca dikkat talebiyle değil, işlemin tasarımıyla da ilişkilidir.
Teslim edilen adet ile kullanılan film miktarını zaman içinde karşılaştırın. Beklenmeyen farklar her zaman kayıp malzeme anlamına gelmez; kesim boyu değişmiş veya başka bir iş aynı rulodan beslenmiş olabilir. Veriyi değerlendirmek için işlerin ayrılması gerekir. Kullanılan yöntem çalışanı gereksiz kayıt yükü altında bırakmamalı, fakat satın alma ve üretim planının dayanacağı miktarı güvenilir biçimde açıklamalıdır.
Fireyi nedenine göre kaydedin
Bir vardiyada ayrılan bütün filmi tek bir fire başlığına yazmak, iyileştirme için yeterli bilgi sağlamaz. Başlangıçta hazırlık için kullanılan bölüm, yanlış boy kesimi, ürün yerleştirirken zarar gören kılıf ve rulonun sonunda kalan parça farklı nedenlere sahiptir. Toplam miktar kadar bu dağılımı görmek de önemlidir. Her neden aynı malzeme değişikliğiyle çözülemez.
Kayıt düzenini fazla karmaşıklaştırmadan anlamlı birkaç neden seçin. Çalışan nedenini belirleyemediği bir parçayı zorla bir kategoriye yerleştirmemelidir; belirsiz durumlar ayrıca incelenebilir. İlk gözlem döneminde amaç kusur aramak değil, malzemenin nerede tüketildiğini anlamaktır. Böyle bir yaklaşım, çalışanların hatalı parçaları görünmez hale getirmesi yerine sorunları açıkça bildirmesini destekler.
Bir değişiklik sonrası aynı neden dağılımını yeniden değerlendirin. Örneğin referans işareti düzeltildiğinde kısa kesim azalmış ama açma sırasında ayrılan parça değişmemiş olabilir. Bu sonuç, ikinci sorun için ayrı bir inceleme gerektiğini gösterir. Fire oranını tek başına iyi veya kötü diye yorumlamak yerine ürün karışımı ve iş miktarıyla birlikte değerlendirmek, gereksiz film inceltme ya da kalınlaştırma kararlarını azaltır.
Ürün değişiminde eski bilgiyi tezgâhtan kaldırın
Bir iş tamamlandıktan sonra yeni ürün için kesim boyunun değiştirilmesi gerekir. Ancak eski etiket, örnek parça veya ölçü işareti tezgâhta kalırsa çalışan önceki reçeteye dönebilir. Özellikle birbirine benzeyen ürünlerde bu hata hemen fark edilmeyebilir. Ürün değişimi yalnızca yeni rulonun takılması değil, ilgili bütün bilgilerin güncellenmesidir.
Geçiş sırasında önceki işin kalan boş parçalarını tanımlayın ve uygun alana alın. Yeni işin ürün kodunu, malzeme kodunu ve kesim boyunu eşleştirin. Kullanılmayan eski referansların geçerli gibi görünmesini önleyin. Aynı filmle çalışmaya devam edilse bile boy reçetesi değişmiş olabilir. Rulo değişmemesi, hazırlık kontrolünün gereksiz olduğu anlamına gelmez.
Vardiya devrinde yarım kalan işlerin durumu açıkça aktarılmalıdır. Tezgâhta bulunan malzemenin hangi işe ait olduğu ve hangi kontrolün tamamlandığı bilinmelidir. Sözlü bilgi yardımcı olabilir fakat tek dayanak haline gelmemelidir. İşletmenin kullandığı iş emri veya dijital kayıt içinde kısa bir durum notu, yeni çalışanın tahminle devam etmesini önler. Ürün değişimindeki açıklık, kesim doğruluğunun korunmasında doğrudan etkilidir.
Alternatif filmi aynı işte karşılaştırın
Yeni bir dar rulo naylon numunesini değerlendirirken ürün, kesim boyu ve çalışma düzeni aynı tutulmalıdır. Bir numuneyi kısa parçada, diğerini uzun parçada denemek sonucu malzeme farkından uzaklaştırır. Karşılaştırmanın amacı yalnızca hangisinin daha hoş göründüğünü seçmek değil, aynı işi hangi koşullarda tamamladığını anlamaktır. Değişen bütün girdileri kaydetmek gerekir.
Önce adayların teknik tanımlarının hangi açılardan farklı olduğunu belirleyin. Kalınlık, film biçimi veya diğer özelliklerin aynı olduğu varsayılmamalıdır. Deneme sırasında açma, çekme, kesme ve ürüne yerleştirme adımlarını ayrı gözlemleyin. Kullanılabilir parça sayısı ve ayrılan miktar da kayıt altına alınabilir. Bir alternatifin yalnızca fiyatını bilmek, toplam uygulama maliyetini karşılaştırmaya yetmez.
Sonucu farklı çalışanların normal kullanımındaki davranışla birlikte değerlendirin. Yeni malzemeye alışma süresi varsa bunu göz önüne alın; fakat olağan dışı çaba gerektiren bir uygulamayı rutin iş gibi kabul etmeyin. Onaylanan numuneyi tanımıyla birlikte saklayın. Sonraki teslimatın aynı deneme kapsamına uyup uymadığını kontrol edebilmek için yalnızca film parçası değil, hangi işte ve hangi yöntemle denendiği de bilinmelidir.
Sipariş bilgisine kullanım yöntemini ekleyin
Dar rulo naylon talebinde yassı en, film biçimi, kalınlık tanımı ve miktar birimi önemli başlangıç bilgileridir. Bunların yanında manuel kesim yapıldığını ve hazırlanan parçaların nasıl kullanıldığını açıklamak değerlendirmeyi güçlendirir. Ürünün yalnızca örtü olarak mı kullanıldığı yoksa sonradan uç kapatma işlemine mi girdiği belirtilmelidir. Aynı adla istenen ruloların görevleri farklı olabilir.
Baskılı Poşet Al ile görüşürken mevcut çalışma noktasının genel fotoğrafını ve ölçüsü işaretli bir örneği paylaşabilirsiniz. Ticari veya kişisel açıdan gereksiz bilgilerin görüntüde bulunmasına gerek yoktur. Teknik sorunu göstermek için filmin takıldığı, kesildiği ve son ürüne dönüştüğü noktalar yeterli olabilir. Mevcut sorunun hangi adımda görüldüğünü birkaç açık cümleyle anlatmak numune görüşmesini kolaylaştırır.
Teklif üzerindeki ölçü ile işletmedeki reçetenin aynı anlamı taşıdığını doğrulayın. Teslim koşulları, bobin özellikleri ve üretilebilir ölçüler somut talep üzerinden teyit edilmelidir. Başka işletmenin çalışma hızını veya tüketim değerini kendi istasyonunuza doğrudan uygulamayın. İyi bir sipariş tanımı, sadece satın alınacak malzemeyi değil bu malzemenin tamamlayacağı işi de anlaşılır hale getirir.
İş bitiminde kalan ruloyu yeniden kullanılabilir halde devredin
Bir işin sonunda ruloda malzeme kalması normal olabilir; önemli olan kalan miktarın ve kimliğinin sonraki kullanımda anlaşılmasıdır. Film ucu serbest bırakıldığında açılıp çalışma alanına yayılabilir veya farklı yüzeylerle temas edebilir. Rulo, kendi yapısına ve işletmenin depolama kurallarına uygun biçimde toparlanmalı, teknik tanımıyla birlikte ayrılan yere alınmalıdır. Sonraki vardiyaya belirsiz bir artık bırakılmamalıdır.
Kalan miktar tahmini yapılıyorsa bunun yaklaşık bilgi olduğu belirtilmelidir. Bobinin dış görünüşünden çıkarılan tahmin, kesin kullanılabilir metre taahhüdü haline getirilmemelidir. Planlama için daha güvenilir miktar gerekiyorsa işletmenin uygun ölçüm veya stok yöntemi kullanılmalıdır. Ayrıca kalan rulonun başka bir işe ayrılıp ayrılmadığı görülebilmelidir. Aynı malzemenin iki iş için birden hazır kabul edilmesi, son anda eksik ambalajla karşılaşılmasına neden olabilir.
Tezgâhtan ayrılan ruloyla birlikte son kontrol bilgisi veya görülen bir sorun varsa bunu da aktarın. Belirli bir bölümde hasar gözlenmişse, sonraki kullanıcı habersiz biçimde normal malzeme gibi devam etmemelidir. Sorunlu malzemenin durumu işletmenin kalite sistemine göre belirlenir. İş sonundaki bu düzen, bir sonraki başlangıç hazırlığını kısaltırken yanlış ruloyu yeniden tanımlama çabasını da azaltabilir.
Küçük iyileştirmeleri ölçülebilir kayıtlarla sürdürün
Manuel kesim tezgâhının düzenlenmesi tek seferlik bir çalışma olmak zorunda değildir. Zaman içinde ürünler ve sipariş miktarları değişebilir. Önceden uygun görünen bir yerleşim yeni ürün ailesinde fazla hareket gerektirebilir. Belirli aralıklarla aynı temel sorulara dönmek, sorunlar büyümeden fark edilmesini sağlar: Doğru malzeme kullanılıyor mu, boy korunuyor mu ve hazırlanan miktar açıklanabiliyor mu?
İyileştirme kaydında değişikliğin ne olduğunu açıkça yazın. Referans noktasının yenilenmesi, kesilmiş parçaların ayrı alanda tutulması veya iş emrinin daha görünür hale gelmesi farklı müdahalelerdir. Birden fazla değişiklik birlikte yapılırsa sonucu hangisinin etkilediğini ayırmak zorlaşabilir. Mümkün olduğunda gözlenen soruna yönelik değişiklik yapın ve sonucu aynı ölçütlerle izleyin.
Dar rulo naylonun verimli kullanımı, yalnızca daha az film satın almakla ölçülmez. Doğru boyda, tanımlı ve kullanılabilir parçaların ihtiyaç anında hazır olması da sonucun parçasıdır. Malzeme bilgisi ile tezgâh düzenini birlikte ele alan işletme, tüketim farklarını daha iyi açıklayabilir. Bu yaklaşım, tekrar siparişlerde neden aynı tanımın korunduğunu veya hangi gerekçeyle değiştirildiğini görünür tutar.